Hersteller antworten fast immer: „Unsere Qualitätskontrolle ist streng.“ Dann kommt die erste Bulk-Lieferung, und nach der dritten Wäsche löst sich der Silikonprint auf den Knee Patches ab. Kunden retournieren die Breeches, und die schlechte Bewertung trifft Ihren Markennamen. Genau dieses Szenario erleben die meisten Private-Label-Käufer, bevor sie lernen, worauf es beim silicone grip adhesion testing ankommt.
So sichert eine seriöse Fabrik für Reitbekleidung ihre Silikon-Produktion ab, von der Materialauswahl über Härtungsparameter bis zur 180-Grad-Abzugsfestigkeit. Sie bekommen konkrete Prüfwerte, Testzyklen und eine druckfertige Checkliste, damit Sie beim nächsten Werksgespräch klare Zahlen fordern können.
Lock the Silicone Grip Specification Before Sampling
Die Spezifikation muss schriftlich feststehen, bevor das erste Muster in die Fertigung geht. Ohne verbindliche Werte wird jede Diskussion über den silicone print curing process oder die Materialqualität zur Glaubensfrage.
Material und Härte festlegen
Verlangen Sie platinum-cured silicone rubber. Legen Sie genau fest, ob der Grip massiv, geschäumt oder überformt sein soll. Die Härte gehört in Shore A nach ASTM D2240 spezifiziert, inklusive Toleranz wie etwa 50A ±3A. Angaben wie „weich“ oder „griffig“ reichen nicht aus.
Reibwert und Oberflächenstruktur
Fordern Sie den Coefficient of Friction direkt auf der tatsächlichen Sattel-Kontaktfläche. Die Referenzwerte liegen bei 0,72 trocken und 0,58 nass. Textur, Musterdichte und Prägetiefe gehören vollständig in das technische Zeichnungsblatt.
Mechanische Mindestwerte für die Musterfreigabe
Eigenschaft | Zielwert |
|---|---|
Zugfestigkeit | ≥6 MPa (präzisionsgeformtes Silikon) |
Bruchdehnung | ≥300% |
Druckverformungsrest | ≤10% nach 25% Kompression |
Temperaturbereich | −40°C bis +200°C |
Maßtoleranz | ±0,10 mm |
Verlangen Sie zusätzlich Prüfberichte zu Thermozyklen, Schweißbeständigkeit (pH 4,3 für 48 Stunden) und einem Neigungstest bei 15°, bei dem 30 Sekunden ohne Rutschen als Benchmark gelten. Vor dem Werkzeugbau darf kein Punkt mit „TBD“ oder „Standard“ offen bleiben.
Verify Silicone Grade, Fabric Compatibility, and Batch Traceability
Papier lügt selten, solange Sie die richtigen Dokumente verlangen. Viele Fabriken legen ein generisches Datenblatt für „Silikon Typ A“ vor, das nicht zur tatsächlichen Produktionscharge passt. Genau in dieser Lücke entstehen silicone print peeling defects. Fragen Sie daher gezielt nach einem Lieferant für Grip-Stoffe, der Chargen tatsächlich dokumentiert.
Charge-spezifisches CoA verlangen
Bestehen Sie auf einem batch-spezifischen Certificate of Analysis mit Angaben zu Basis-Gummi, Härtungssystem, Viskosität, Shore-A-Härte, Zugfestigkeit und flüchtigen Anteilen. Bei Silikonflüssigkeiten muss die Viskosität bei 25°C innerhalb von ±5% des angegebenen Grades liegen, während flüchtige Stoffe bei 150°C/2h unter 0,5% bleiben müssen. CoA, Trommeletikett und Bestellung müssen dieselbe Chargennummer tragen. Stimmen die Nummern nicht überein, nützt das Dokument der OEM-Qualitätskontrolle für Reitbekleidung nichts.
Gewebekompatibilität prüfen
Legen Sie Faserart, Gewebekonstruktion, Flottenkompatibilität (kationisch/anionisch) und den pH-Bereich (meist 4,5–10) im Vorfeld verbindlich fest. Weicht die Härtungstemperatur um mehr als ±8–10°C vom Zielfenster ab, sinkt die Haltbarkeit im Waschtest laut Branchenbenchmark um über 30%. Testen Sie vor der Freigabe drei Gewebemuster pro Temperaturpunkt über 20 Waschzyklen.
Rückverfolgbarkeit sichern
Jede Silikon-, Pigment- und Katalysatorcharge benötigt eine eigene Losnummer, verknüpft mit dem Härtungsprotokoll und den QC-Ergebnissen. Eine verlässliche fabric bonding quality inspection verlangt zudem Post-Cure-Logs, die mindestens 36 Monate archiviert werden, sowie nachweisbare Mock-Recall-Fähigkeit bis zurück zur Rohstoffcharge.
Control Silicone Printing and Curing Parameters During Production
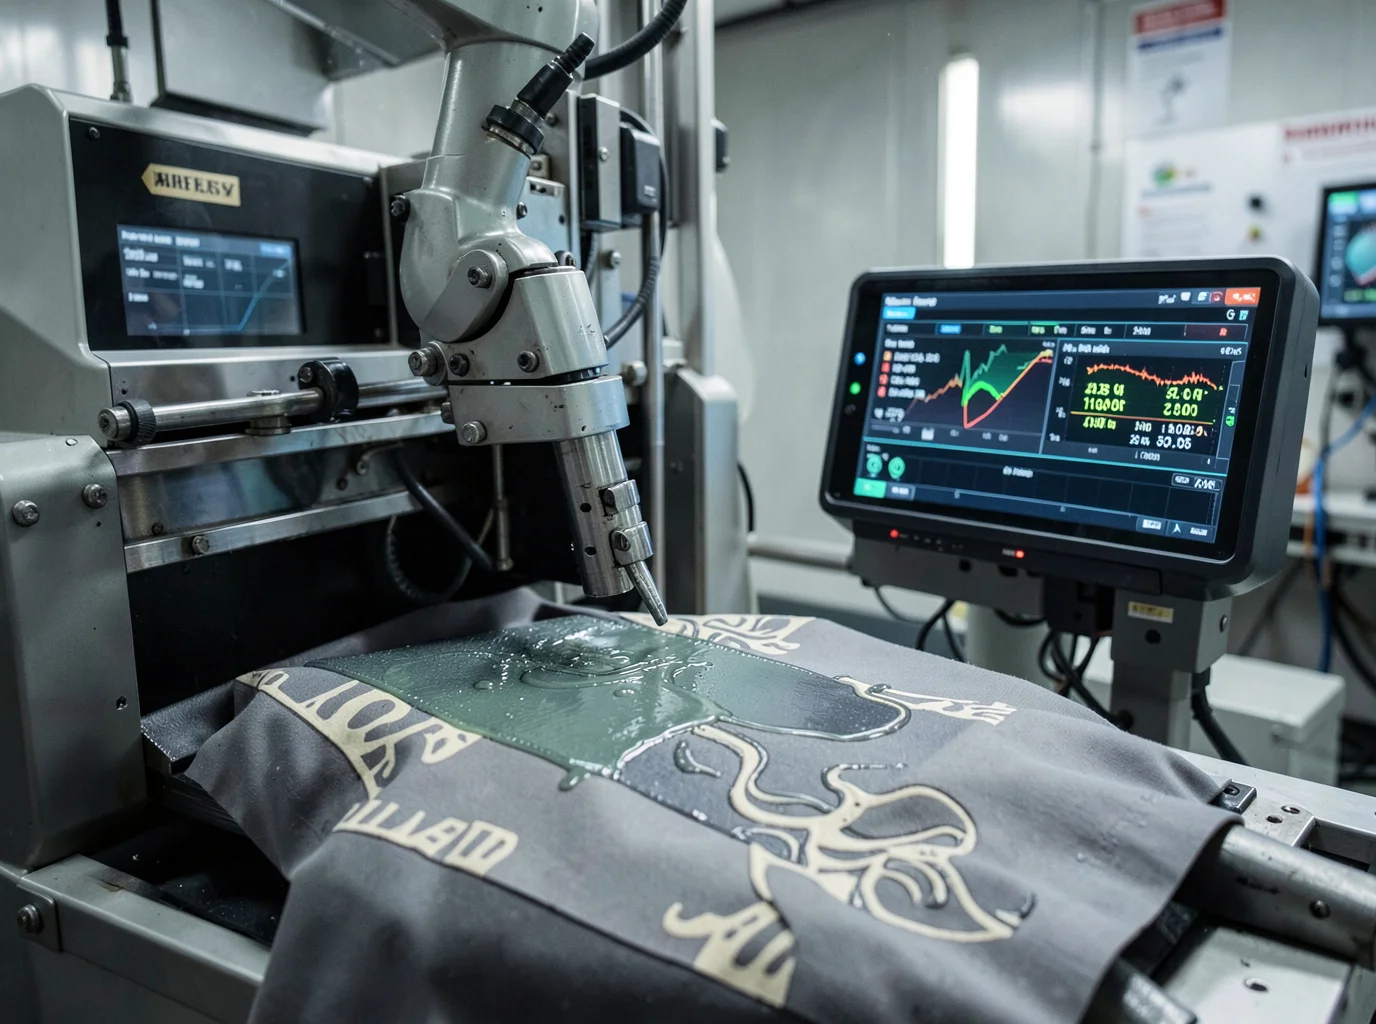
Ohne Klimakontrolle im Druckraum gerät das Aushärten von Silikondrucken schnell aus den Fugen. Temperatur und Luftfeuchtigkeit verändern Viskosität, Rakeldruck und Endergebnis messbar in jeder einzelnen Schicht. Als Hersteller für Reithosen mit Print sorgen wir für klar definierte Aushärteparameter in jeder Produktionscharge.
Produktionsumgebung und Tintenaufbereitung
Halten Sie die Produktionshalle bei 20–25°C sowie 40–60% relativer Luftfeuchtigkeit und dokumentieren Sie die Werte in jeder Schicht. Nach dem Anrühren ruht die Tinte etwa 3 Minuten, damit eingeschlossene Luftbläschen entweichen. Je nach Gewebe und Motiv beginnt die Verdünnung meist bei 10% Silikon-Thinner. Mehr als 30% verringern Deckkraft und Abriebfestigkeit spürbar. Zweikomponentensysteme bleiben bei 20°C und 50% RH für 16–24 Stunden verarbeitbar. Vermerken Sie Mischzeitpunkt und Verfallszeit direkt auf dem Chargenetikett.
Sieb, Rakel und Mehrschichtdruck
Für hohe Deckkraft eignen sich 200–230 mesh/in, für feine Details 255–305 mesh/in (metrisch etwa 80T–120T). Standardmäßig arbeitet man mit einer Rakelhärte von 70 Shore A, bei feinen Siebgeweben mit 80 Shore A. Ein konstanter Anstellwinkel von rund 45° sichert einen gleichmäßigen Farbauftrag. Beim Mehrschichtdruck trocknen Sie jede Lage nur an, da ein vollständiges Durchhärten die Haftung zwischen den Schichten schwächt.
Härtungsparameter nach System
System | Härtungsbedingung |
|---|---|
Hitzehärtendes Silikon | 121°C, 6–10 Min. |
Schnellhärtung | 191°C, ca. 4 Min. |
Dicke Textilauftragsschichten | Kernmaterial auf ca. 160°C, 3–5 Min. |
Messen Sie die tatsächliche Temperatur im Tintenkern per Thermoelement statt über die Ofenanzeige.
Batch-Freigabe und Korrekturmaßnahmen
Prüfen Sie jede Charge mit einem Testdruck aus feinen Linien und der dicksten Auftragszone. Nach 24 Stunden folgen Abrieb- und Haftungstests. Fleckige Oberflächen weisen auf eine zu niedrige Viskosität hin, während klebrige Drucke auf eine falsche Kerntemperatur oder ein unpassendes Katalysatorverhältnis zurückgehen.
Inspect Grip Consistency at Every High-Risk Production Point
Sechs Stellen entscheiden über Gutteil oder Rückruf: Wareneingang, Formgebung oder Knurling, Kleb- und Overmolding-Verbindungen, Finish, Drehmomentverschraubungen in der Montage und die Verpackungs- sowie Nutzungssimulation. Protokollieren Sie bei jedem Durchlauf Maschine, Kavität, Charge, Bediener, Schicht, Raumklima (Feuchte und Temperatur) und Prüfrichtung. Fehlen diese Daten, lässt sich ein silicone print peeling defect später nicht mehr bis zur Ursache zurückverfolgen.
Reibwert nach Norm messen
Den statischen und dynamischen Reibwert bestimmen Sie je nach Material nach ASTM D1894 oder ISO 8295. Beide Normen verlangen ein sauberes Prüfmuster im Format 250×130 mm sowie einen 120 mm Schlitten, frei von Staub oder Fingerabdrücken. Bei Konversionsbeschichtungen auf Metall gilt ISO 22462:2020. Gibt der Kunde keine Toleranzen vor, ermitteln Sie die Grenzwerte über freigegebene Goldmuster. Setzen Sie den Zielmittelwert auf ±3 Standardabweichungen fest, jeweils separat gemessen für trockene, nasse, verschmutzte und künstlich gealterte Oberflächen.
Checkpoints entlang der Linie
Wareneingang: Oberflächenenergie, Rauheit, Härte und Werkszeugnisse abgleichen.
Formgebung/Knurling: Kavitätenverschleiß, Füllgrad und Schwindung für jede Kavität pro Schicht einzeln prüfen.
Beschichtung/Druck: Trockenschichtdicke, Haftung sowie statischen und dynamischen COF messen. Zu wenig Reibung lässt Teile rutschen, zu viel Reibung hemmt die gezielte Bewegung.
Kleb-/Overmold-Interface: Peel-, Scher- und Torsionskräfte nach Mindestaushärtung sowie nach Wärme- und Feuchtelagerung testen. Sichtbare Ablösungen oder Hohlräume führen direkt zum Ausschuss.
Montage: Klemmkraft, Anzugsmoment und Werkzeugkalibrierung mit der tatsächlich erreichten Vorspannkraft abgleichen, statt reine Drehmomentwerte ungeprüft zu übernehmen.
Eskalation bei Abweichung
Geben Sie nach jedem Rüsten Erstmuster frei und prüfen Sie danach stündlich oder pro Los weiter, immer mit mindestens einem Prüfpunkt je Kavität. Weichen COF, Auszugskräfte oder Maße von den Vorgaben ab, sperren Sie die Charge sofort, fordern Rückstellmuster an und prüfen bei sicherheitsrelevanten Merkmalen zu 100%. Eine wachsende Streubreite zeigt Verunreinigungen oder Werkzeugverschleiß meist an, bevor der Mittelwert aus dem Ruder läuft. Das sichert eine wirksame fabric bonding quality inspection ab und verhindert reine Alibi-Stichproben ohne Trendanalyse.
Require a Defined Silicone Grip Wash-Test Protocol
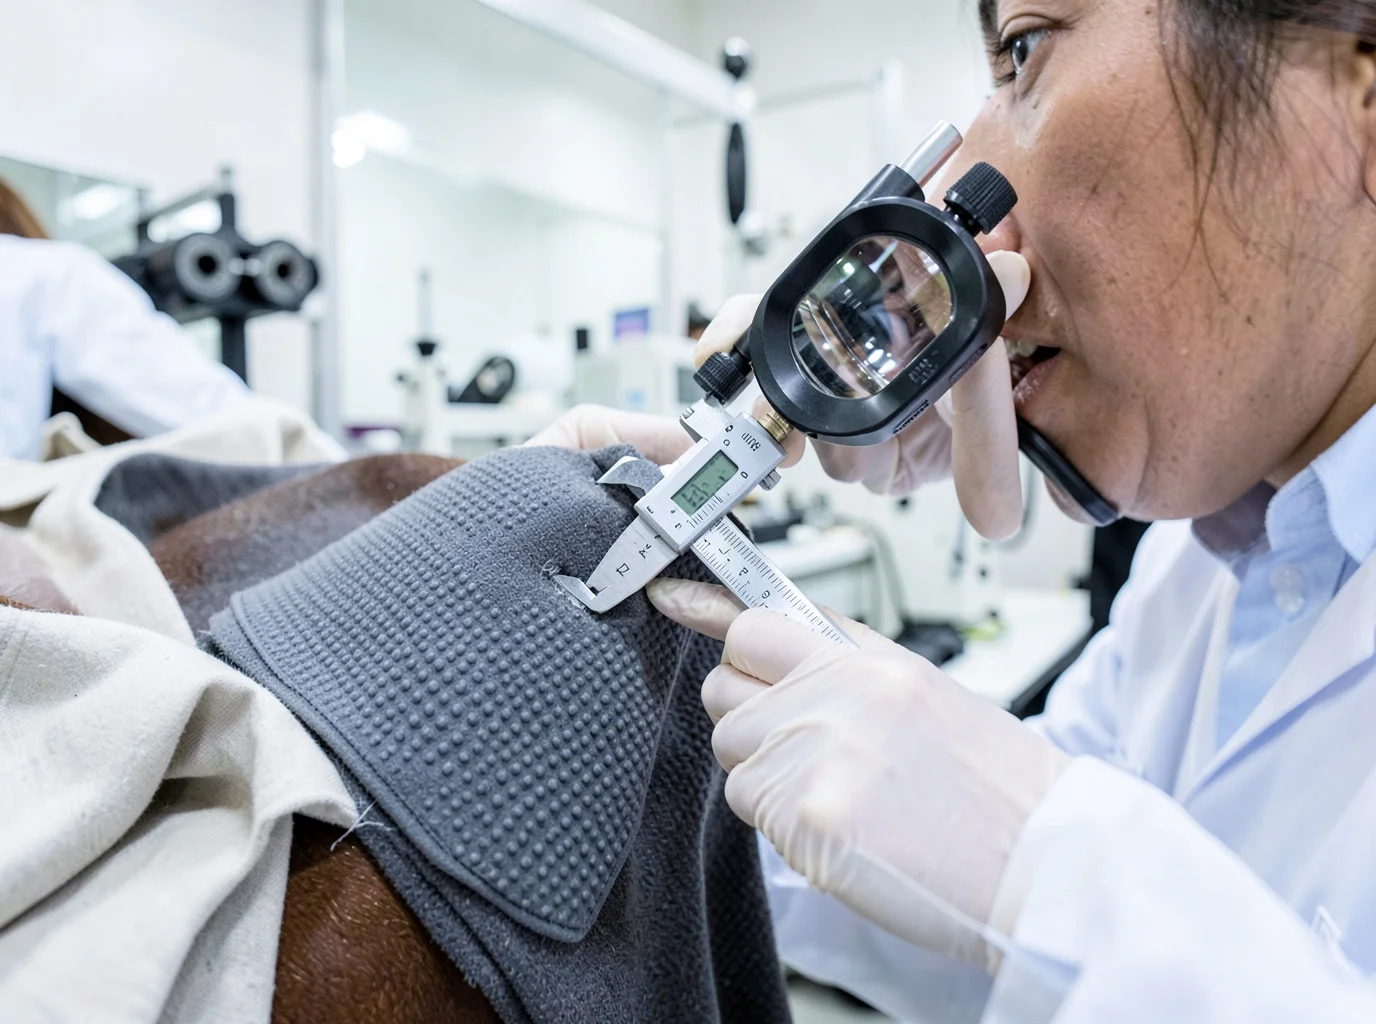
Ein Waschtest ohne feste Zyklenzahl ist reine Behauptung. Die ISO 6330:2021 liefert nur das Prüfverfahren, aber keine Pass/Fail-Grenzwerte. Diese müssen Sie selbst verbindlich festlegen, bevor die erste Charge die Linie verlässt.
Prüfbedingungen fixieren
Verlangen Sie 40°C im Standardzyklus mit rund 1 g/L neutralem Waschmittel, Standardschleudern, ohne Weichspüler sowie Flach- oder Leinentrocknung. Ein 30°C-Schonwaschgang taugt höchstens als mildere Referenz; für ein 40°C-Pflegeetikett reicht er als Nachweis nicht aus. Testen Sie stets echte Produktionsware mit finaler Silikonrezeptur, Substrat und fertigem Härtungsprozess, meist bei 0,4–0,6 mm Silikonstärke. Planen Sie mindestens 5 Muster pro Zone ein (Center-Grip, links und rechts) und fotografieren Sie diese vor dem ersten Waschgang.
Checkpoints und Messwerte
Prüfen Sie bei 0, 10, 25, 50, 75 und 100 Zyklen. 50 Waschzyklen gelten als Mindest-Benchmark für den breeches seat grip durability test, 100 Zyklen als klarer Haltbarkeitsnachweis. Messen Sie den Reibwert nach ASTM D1894, etwa mit einem 1,5-kg-Schlitten über 6,5 cm². Als Zielwerte gelten ≥90% der ursprünglichen Reibung nach 50 Wäschen und ≥0,80 nach 100 Wäschen. Die Abzugsfestigkeit nach ASTM D903 muss nach 25 Wäschen bei ≥8 N/25 mm liegen, ganz ohne fortschreitende Delamination.
Abnahmekriterien
Keine Risse über 0,1 mm, maximal 5% Maßveränderung und keine Zone unter dem Grenzwert – selbst wenn der rechnerische Durchschnitt besteht.
Measure Friction Retention on Seat, Thigh, and Knee Zones
Ein einzelner COF-Wert am Rohmaterial sagt wenig über die reale Leistung im breeches seat grip durability test aus. Aussagekräftig ist der direkte Vergleich vor und nach simulierter Beanspruchung.
Friction Retention (%) = (μ nach Abrieb / μ initial) × 100 , wobei μ = F/N aus Reibkraft und Normalkraft berechnet wird.
Testaufbau und Zonenplan
Prüfen Sie nach ASTM D1894 mit Gewebeproben von 50×25 mm, 100 g Normallast, 100 mm/min Schlittengeschwindigkeit und 12 mm Verfahrweg. Setzen Sie mindestens 10 Proben an, je 5 vor und 5 nach dem Abrieb. Entnehmen Sie die Proben aus der Sitzmitte und der Vorderkante (jeweils in Kette und Schuss), dem oberen Oberschenkel-Kontaktbereich sowie entlang der dominanten Bewegungsrichtung am Knie.
Abrieb simulieren und bewerten
Führen Sie den Martindale-Abrieb nach ASTM D4966/ISO 12947-2 bei 9–12 kPa durch, mit Messpunkten bei 5.000, 10.000, 25.000, 50.000 und 100.000 Zyklen. Brechen Sie die Prüfung ab, sobald zwei Fäden bei Webware reißen oder ein 2,5 mm großes Loch im Vliesstoff entsteht. Als Zielwert gelten ≥90% Reibungsretention mit maximal 10% Abweichung zwischen den Zonen.
Verify Adhesion, Stretch Recovery, and Crack Resistance
Ob ein Silikongriff monatelang hält oder nach wenigen Reitstunden reißt, hängt an drei Messwerten: Abzugsfestigkeit, Rückstellung nach Dehnung und Rissüberbrückung bei Kälte. Eine reine Griffprobe reicht nicht aus, um Schwachstellen zu erkennen.
Haftung in drei Prüfverfahren
Pull-off-Test nach ASTM D4541 oder D7234: Für gedehnte Materialien auf Gewebe dient ein Wert von etwa 300–400 psi auf vorbereitetem Untergrund als verlässliche Referenz aus der Beschichtungspraxis.
Cross-Cut/Tape-Test nach ASTM D3359, Methode A: Akzeptabel sind Ergebnisse von 4A oder besser auf der Skala 0–5A. Nur minimale Absplitterungen an den Schnittkanten sind zulässig.
Peel-Test nach ASTM D903: Ein flüssig aufgetragenes Vergleichsmaterial erreicht hier 13 lbf/in mit kohäsivem statt adhäsivem Versagen. Dokumentieren Sie bei jedem Durchlauf, ob der Bruch an der Grenzfläche, im Silikon oder im Trägergewebe auftritt. Kohäsives Versagen zeigt die stabilere Haftung.
Dehnung und Rückstellung
Messen Sie nach ASTM D412. Die Formel lautet: Recovery (%) = (Ausgangslänge − Länge nach Erholung) / Dehnung × 100, jeweils ermittelt nach 10 Minuten und nach 24 Stunden. Ein kommerzielles Referenzprodukt erreicht 344% Bruchdehnung sowie eine Rückstellung von 96,9% nach 10 Minuten und 98,4% nach 24 Stunden. Setzen Sie für thermisch beanspruchte Materialien mindestens 300% Dehnung und ≥95% Rückstellung nach 24 Stunden an. Niedrigere Werte reichen in der Praxis nicht aus.
Rissüberbrückung bei Kälte
Testen Sie nach ASTM C1305 oder EN 1062-7 bei der niedrigsten Einsatztemperatur, bei Raumtemperatur und bei erhöhter Temperatur. Die Probe besteht den Test, wenn keine Risse, Ablösungen oder Delaminationen sichtbar sind. Als Referenzwerte gelten 0,3 mm Rissüberbrückung bei −60°C, 0,5 mm bei 0°C und 0,7 mm bei 23°C.
Apply AQL Rules and Defect Classifications to Bulk Orders
Eine Stichprobenprüfung ersetzt keine Vollkontrolle. Sie bestimmt lediglich den tolerierten Fehleranteil über mehrere Lose hinweg. Als Basis dienen ANSI/ASQ Z1.4 oder ISO 2859-1 mit General Level II als Standardprüfschärfe. Teilen Sie Fehler in drei Klassen ein: kritisch, major und minor.
Fehlerklassen und AQL-Grenzwerte
Klasse | Beispiel bei Breeches | AQL |
|---|---|---|
Kritisch | Toxische Rückstände, falsches Etikett | 0 |
Major | Silikonablösung, falsche Größe, defekter Reißverschluss | 2,5 |
Minor | Leichte Farbabweichung, lose Fäden | 4,0 |
Stichprobengröße nach Losgröße
Losgröße | Code | Stichprobe | Major Ac/Re | Minor Ac/Re |
|---|---|---|---|---|
3.201–10.000 | L | 200 | 10/11 | 14/15 |
10.001–35.000 | M | 315 | 14/15 | 21/22 |
Bei einem Los von 3.500 Breeches prüfen Sie 200 Stück. Ab 11 Major-Fehlern fällt das gesamte Los durch, unabhängig vom Durchschnitt. Jeder kritische Fehler führt sofort zur Ablehnung. Legen Sie im Vorfeld vertraglich fest, ob mehrere Fehler an einem Teil einzeln oder zusammengefasst zählen.
Use This Private-Label Buyer Sample and Bulk-Order Checklist
Eine Vereinbarung schützt Sie nur, wenn Sie diese vor der Musterfreigabe verbindlich ausfüllen. Die Zusammenarbeit mit einem Hersteller für Private-Label-Reitbekleidung scheitert meist an genau den Lücken, die diese Checkliste abfängt.
Vor der Musterbestellung
Produktname, SKU, Versionsnummer und Revisionsdatum schriftlich festhalten.
Materialzusammensetzung, Shore-A-Härte, Toleranzen und Pantone-Referenzen für den Silikongriff anfordern.
3–5 Musterstücke anfordern, um Streuungen zwischen verschiedenen Kavitäten zuverlässig zu erkennen; Muster lassen sich direkt beim Reithosenhersteller anfordern.
Schriftlich klären, ob Musterkosten erstattungsfähig sind, auf die Bulk-Order angerechnet werden oder verfallen.
Vor der Bulk-PO
Das freigegebene Muster, die finale Druckdatei und die COA-Vorlage archivieren.
Fehlerklassen vertraglich definieren: Nulltoleranz für kritische Mängel; ein silicone print peeling defect sowie eine abweichende Abzugsfestigkeit fallen unter Major-Fehler.
Jede Änderung an Material oder Produktionsstandort an eine schriftliche Freigabe binden.
Zahlungsbedingungen festzurren, sodass die Anzahlung geleistet wird und rund 70% Restzahlung erst nach bestandenem Abschlussbericht fällig werden.
Während der Produktion
Material, Maße, Farbe sowie den breeches fabric stretch recovery test für jede Charge gegenprüfen.
Vor dem Versand Verpackung, Etikett und Chargennummer lückenlos mit dem COA abgleichen.
Rückstellmuster jeder Produktionscharge einbehalten und mindestens 36 Monate archivieren.
Trace and Correct Silicone Print Peeling Defects Before Shipment
Ein abgelöster Silikondruck hat fast nie eine einzelne Ursache. Meist summieren sich mehrere kleine Fehler im Prozess, bis sich die Schicht nach der dritten Wäsche komplett löst.
Die häufigsten Ursachen für silicone print peeling defects
Unterhärtung: Der Druck bleibt weich oder klebrig und verliert beim Waschen den Halt auf dem Stoff.
Verunreinigte Gewebe: Rückstände von Öl, Schlichte, Weichspüler oder wasserabweisenden Imprägnierungen verhindern eine feste Bindung.
Fehlender Haftvermittler oder Katalysator: Manche Silikonsysteme binden ohne den passenden Katalysator gar nicht vollständig ab.
Inkompatible Beschichtung: Vor allem auf Nylon oder Polyester sind substratspezifische Haftungstests vor der Serienfertigung Pflicht.
Falsche Schichtdicke: Ein zu feines Siebgewebe trägt zu wenig Farbe auf, während zu dicke Schichten die Hitze im Kern blockieren. Beides führt zu Randablösungen oder feinen Rissen.
Prozesskontrollen vor dem Versand
Messen Sie direkt die Kerntemperatur des Tintenfilms; die reine Ofenluft- oder Oberflächentemperatur reicht zur Beurteilung nicht aus. Silikon reflektiert Hitze, wodurch das Innere der Schicht oft unterhärtet bleibt. Übliche Härtungsfenster liegen je nach Hersteller bei 120–150°C für 2–5 Minuten oder bei 150–160°C für 1–5 Minuten. Bereits Temperaturschwankungen über 10°C führen innerhalb einer Charge zu ungleichmäßigen Ergebnissen. Erfassen Sie deshalb für jedes Los die Chargennummer, das Katalysatorverhältnis, die Mesh-Zahl, den Rakeldruck, die Ofentemperatur, die Bandgeschwindigkeit und die gemessene Kerntemperatur. Halten Sie die Siebspannung durchgehend bei 25–30 N/cm.
Schnelle Prüfabfolge vor Freigabe
Visuelle Prüfung auf Blasenbildung, Risse, ungleichmäßigen Glanz und klebrige Stellen.
Tape-Test im 180°-Winkel: Es darf sich weder Farbe lösen noch eine Kante anheben.
Stretch-Test: Der Druck muss die Dehnung des Textils mitgehen, ohne weiß zu brechen oder einzureißen.
Schältest (Peel Strength): Halten Sie auf Jersey und Fleece einen Mindestwert von 3,5 N/cm ein.
Waschtest: Führen Sie 5–20 Zyklen bei 40°C als interne Schnellprüfung durch; für verbindliche Haltbarkeitszusagen sind 50+ Zyklen nötig.
Korrekturmatrix für typische Befunde
Befund | Ursache | Korrektur |
|---|---|---|
Sofortige Ablösung im Tape-Test | Verunreinigtes Substrat | Textil reinigen, Haftvermittler auftragen, Testdruck wiederholen |
Klebriger Druck | Fehlender Katalysator | Mischungsverhältnis prüfen, Bandgeschwindigkeit im Trockner senken |
Ablösung erst nach der Wäsche | Unterhärtung | Temperaturprofil neu kalibrieren, Wasch- und Dehntest wiederholen |
Rissbildung bei Dehnung | Spröde Tinte | Farbformulierung, Schichtdicke und Härteprofil nachjustieren |
Halten Sie den Versand zurück, bis beanstandete Muster alle fünf Prüfschritte anstandslos durchlaufen.
Require the Factory’s Complete Silicone QC Documentation Package
Fehlende Unterlagen verraten sofort, wenn eine equestrian apparel OEM quality control in der Praxis gar nicht existiert. Fordern Sie das vollständige Dokumentenpaket an, bevor Sie überhaupt über Preise sprechen.
Qualitätsmanagement- und Rohstoffnachweise
Lassen Sie sich das gültige ISO-9001-Zertifikat samt Zertifikatsnummer, Geltungsbereich und aktuellem Überwachungsaudit vorlegen. Dazu gehören ein Organigramm mit QC-Verantwortlichen und Freigabebefugnissen, das kontrollierte QC-Handbuch, interne Auditberichte sowie Kalibrierzertifikate für Shore-Härtemesser, Zugprüfmaschinen und Dickenmessgeräte. Für jede Silikoncharge brauchen Sie ein CoA mit Materialgrad, Losnummer, Viskosität und Freigabestatus, direkt verknüpft mit dem Wareneingangsprotokoll. SDS- und REACH-Erklärungen müssen ebenfalls vorliegen.
Fertigungs- und Prüfprotokolle
Die Chargenprotokolle müssen Mischparameter, Formtemperatur, Härtungszeit und Druck lückenlos festhalten, rückverfolgbar bis zur jeweiligen Kavität, Maschine und Schicht. Prüfberichte sollten ASTM D2240, D412, D624 und D395 abdecken und sich an den Zielwerten der freigegebenen Zeichnung orientieren, etwa 40 ±5 Shore A oder ≥4,83 MPa Zugfestigkeit. Verlangen Sie zudem SPC-Charts, Nachhärtungsprotokolle und Rückstellmuster mit einer klaren Aufbewahrungsfrist von mindestens der Garantiezeit plus ein Jahr.
Fazit
Silikon-Griffqualität entsteht durch messbare Prozesskontrollen. Über Erfolg oder Rückruf entscheiden drei Punkte: erstens platin-vulkanisiertes Silikon statt Standardware, zweitens exakt dokumentierte Press- und Aushärteparameter während der Produktion und drittens ein verbindliches silicone grip wash test cycles-Protokoll mit mindestens 50 Waschgängen plus 180-Grad-Abzugstest. Hier trennt sich bei den Zulieferern die Spreu vom Weizen.
Wer als Private-Label-Käufer Silicone Grip Adhesion Testing-Werte, Chargenrückverfolgung und AQL-Klassifizierung nicht schriftlich einfordert, zahlt später mit Retouren und einem beschädigten Markenimage. Nutzen Sie die Checklist bei der nächsten Musterbestellung und verlangen Sie konkrete Prüfberichte statt vager Qualitätsversprechen. Fabriken, die zögern, diese Daten offenzulegen, haben meist etwas zu verbergen. Wer den Lieferanten für Reitsportbekleidung hinter dieser Fertigung kennenlernen möchte, findet weitere Informationen auf der Über-uns-Seite.